
 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 10-10-2026 origine:Propulsé


Les fabricants de câbles sont chaque jour confrontés à un dilemme de production constant. Pousser les machines pour maximiser le débit semble être une voie directe vers des marges plus élevées. Toutefois, cette approche agressive présente de graves risques. Les opérateurs compromettent souvent la tension du fil et la cohérence de la longueur des pas dans la recherche du rendement. L'efficacité globale de l'équipement (OEE) diminue rapidement lorsque les machines dépassent leurs limites. Les gestionnaires d’installations doivent parfaitement comprendre leur base opérationnelle. Vous devez faire la différence entre les limites théoriques de régime et les vitesses de ligne durables réelles. L’évaluation des capacités réalistes des machines reste une étape cruciale. Cela influence fortement les décisions en matière d’achat d’équipement et de mise à l’échelle des installations. L’optimisation de la production de câbles nécessite de traiter la vitesse des regroupeurs à double torsion comme un système intégré plutôt que comme une mesure isolée. Vous devez soigneusement équilibrer le calibre du fil, le contrôle dynamique de la tension et les spécifications précises de la machine. La maîtrise de ces variables spécifiques garantit des rendements fiables. Cette approche prudente protège votre investissement et garantit des résultats de fabrication supérieurs.
Les fabricants se trompent souvent sur leur véritable capacité théorique. Ils examinent uniquement les spécifications de régime de pointe. Ils ignorent complètement la vitesse opérationnelle soutenue. Cette focalisation singulière crée des attentes de production totalement irréalistes. Les opérateurs font fonctionner les machines à vitesse maximale. Cette stratégie semble fantastique sur les feuilles de calcul et les prévisions de production. Malheureusement, il échoue systématiquement dans l’usine. Les vitesses élevées introduisent des variables nécessitant une intervention humaine constante.
La mécanique à double torsion repose sur un principe d"ingénierie ingénieux. Une seule révolution de l’arc du flyer confère deux torsions distinctes au faisceau de fils. Cette conception double immédiatement votre vitesse de production par rapport aux anciens modèles à simple torsion. Il établit une base solide pour les attentes en matière d’efficacité opérationnelle. Le multiplicateur « deux torsions par tour » a complètement révolutionné la fabrication moderne de câbles. Il permet aux machines compactes de rivaliser avec la production des toronneuses traditionnelles massives.
Courir à des vitesses maximales absolues se retourne souvent contre vous. Paradoxalement, cela diminue votre OEE réel. Des vitesses aérodynamiques élevées génèrent d’intenses vibrations mécaniques. Ces vibrations provoquent des micro-arrêts fréquents tout au long du quart de travail. Les ruptures de fil se produisent beaucoup plus fréquemment en cas de contraintes extrêmes. L’usure des outils s’accélère de façon exponentielle. Les opérateurs passent beaucoup plus de temps à enfiler des fils cassés qu’à produire des câbles. Une machine fonctionnant en continu à 80 % de sa capacité surpasse toujours une machine fonctionnant de manière irrégulière à 100 % de sa capacité.
Vous avez besoin d’un cadre fiable pour déterminer les critères de réussite. La vitesse de production optimale est le point précis où le rendement culmine juste avant que les rebuts ne commencent à grimper. Trouver cet équilibre nécessite des tests méthodiques.
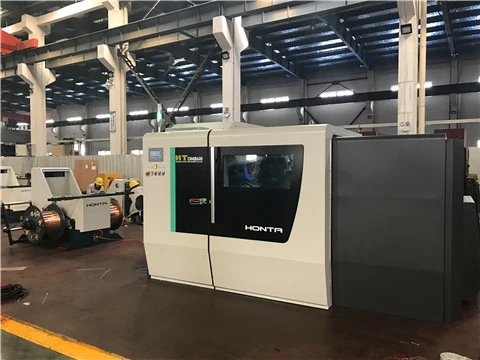
La vitesse de rotation (RPM) dicte directement la vitesse de traction du cabestan. Cette relation mécanique détermine la structure du produit final. Une rotation rapide nécessite une traction tout aussi rapide et précise. Si la synchronisation échoue, la géométrie du câble s"effondre instantanément. Vous devez évaluer attentivement cette relation fonctionnalité-résultat. Le mécanisme de traction doit correspondre parfaitement à la rotation du flyer. Tout décalage crée des défauts immédiats.
Des vitesses plus élevées compliquent considérablement le contrôle de la longueur de pas (pas). Un pas précis empêche les interférences électriques dans les câbles de données. Les cabestans servomoteurs modernes s"ajustent dynamiquement pour maintenir cette précision. Ils surpassent considérablement les modèles traditionnels à engrenages. Les servos compensent les micro-fluctuations en temps réel. Les systèmes d’engrenages souffrent d’un jeu mécanique inhérent. Les servos fournissent une correction numérique immédiate. Cette précision numérique maintient le pitch incroyablement stable même à haut régime.
Les opérations à grande vitesse exercent d’immenses contraintes sur les torons de cuivre ou d’aluminium. L"intégrité de la direction de torsion (torsion en S ou torsion en Z) peut souffrir de cette contrainte. Les contraintes résiduelles s"accumulent profondément à l"intérieur de la matrice métallique. Cette contrainte cachée provoque le déroulement ou le pliage du câble final lors de l"installation. Les formations de torsion en S et en Z nécessitent des profils de tension distincts. Les vitesses élevées amplifient les petites irrégularités de ces profils. Les opérateurs doivent surveiller en permanence la stabilité de la direction de torsion.
Les équipes d’approvisionnement doivent exiger des mesures d’assurance qualité spécifiques avant d’acheter de l’équipement. Demandez aux constructeurs de machines de prouver la stabilité du tangage à leurs vitesses maximales annoncées. Demandez les journaux de test réels des exécutions précédentes du client.
La physique dicte des limites opérationnelles strictes dans la fabrication de fils. Faire fonctionner un fil fin ou moyen à plus de 2 000 tr/min crée des forces physiques intenses. Les forces centrifuges tirent violemment le fil vers l’extérieur vers l’arc. Ils modifient gravement la dynamique des tensions à l’intérieur de l’enceinte de la machine. Le fil s"étire sous cette traction vers l"extérieur. La résistance électrique change en raison de cet allongement physique. Le cuivre peut facilement durcir et se casser en cours de production.
Vous devez évaluer diverses solutions de contrôle dynamique de la tension. Les systèmes à friction mécanique comme les embrayages à poudre génèrent une chaleur excessive. Ils perdent une précision significative à mesure que les températures augmentent au cours d’un quart de travail. Les embrayages à poudre fonctionnent bien pour les opérations à basse vitesse. Les systèmes de retour de tension motorisés ou pneumatiques fonctionnent bien mieux à des vitesses élevées. Ils ajustent la force de freinage en continu sur la base des données des capteurs en temps réel. Les systèmes pneumatiques offrent des temps de réponse incroyables en millisecondes.
Une torsion rapide génère une énergie cinétique massive à l’intérieur de la machine. Les arrêts d"urgence (E-Stops) présentent un risque mécanique énorme. Les bobines pleines déborderont si les freins ne s"enclenchent pas correctement. Le freinage régénératif empêche la rupture catastrophique des câbles. Les systèmes de freinage hautes performances dissipent cette énergie cinétique en toute sécurité. Ils arrêtent simultanément l"arceau et la bobine réceptrice. Cette butée synchronisée évite les enchevêtrements de fils et les dommages à l"équipement.
Le contrôle avancé de la tension permet certainement des cycles de production plus rapides. Cependant, cela introduit des défis de maintenance entièrement nouveaux. Ces systèmes sensibles nécessitent des environnements d’exploitation impeccables. L"accumulation de poussière provenant des copeaux de cuivre crée une cécité sévère du capteur. Vous devez calibrer ces capteurs électroniques beaucoup plus fréquemment que les embrayages mécaniques.
Tableau 1 : Comparaison des mécanismes de contrôle de tension
| Type de système | Performances à grande vitesse | Besoins de maintenance | Application idéale |
|---|---|---|---|
| Friction mécanique (embrayage à poudre) | Faible à moyen | Faible (pièces simples) | Fils à faible vitesse et de gros calibre |
| Retour pneumatique | Excellent | Moyen (nécessite de l"air pur) | Câbles de données à haut débit |
| Tension servo motorisée | Supérieur | Élevé (étalonnage du capteur) | Fils ultra-fins, câbles aérospatiaux |
Les acheteurs doivent comparer logiquement les tailles d’équipement. Les fabricants produisent des machines des séries 500, 630, 800 et 1000. Chaque catégorie cible des dimensions de fil et des masses de bobines très spécifiques. Le surdimensionnement de votre machine gaspille une énergie précieuse et de l"espace au sol dans l"usine. Le sous-dimensionnement limite considérablement votre capacité de production à long terme. Vous avez besoin d’une catégorie de solution qui correspond parfaitement à vos objectifs de résultat.
La groupeuse-empileuse à double torsion 630 reste la norme industrielle définitive. Il gère parfaitement les fils de construction, les câbles LAN et les fils automobiles. Il s'adapte parfaitement à des sections jusqu'à 6 mm² ou parfois 10 mm². Cette extrême polyvalence le rend incroyablement populaire parmi les fabricants mondiaux. Il atteint l’équilibre parfait entre vitesse brute et capacité de bobine utilisable.
Vous devez analyser le compromis inhérent entre la vitesse et la masse de la bobine. Une machine 630 fonctionne sans problème entre 1 500 et 2 000 tr/min. Un modèle 1000 fonctionne beaucoup plus lentement en raison de son énorme inertie de rotation. Les bobines plus petites tournent beaucoup plus vite. Cependant, ils nécessitent des changements d’opérateurs plus fréquents. Vous devez calculer si la vitesse supplémentaire compense réellement l’augmentation des temps d’arrêt. Souvent, la taille 630 offre le meilleur compromis mathématique.
Les acheteurs ont besoin d’un cadre décisionnel clair avant de finaliser l’approvisionnement. Mappez vos longueurs de tirage moyennes par rapport aux capacités spécifiques d’une classe de machines. Faites correspondre vos calibres de fil primaire directement à la taille de bobine idéale. Consultez le tableau ci-dessous pour guider votre processus de présélection.
Graphique 1 : Classe de machines de regroupement et applications cibles
| Série de machines (taille de la bobine) | RPM maximum moyen | Section transversale du fil cible | Utilisation dans l'industrie primaire |
|---|---|---|---|
| Série 500 | 2000 - 2500 tr/min | 0,05 mm² - 2,5 mm² | Electronique, câbles informatiques fins |
| Série 630 | 1500 - 2000 tr/min | 0,5 mm² - 10 mm² | Automobile, LAN, fil de construction |
| Série 800 | 1000 - 1500 tr/min | 4,0 mm² - 16 mm² | Câbles de commande industriels |
| Série 1000 | 800 - 1000 tr/min | 10 mm² - 35 mm² | Distribution d"énergie basse tension |
Vous devez établir une analyse de rentabilisation solide pour le nouvel équipement. Ne vous fiez pas trop aux affirmations exagérées du fabricant. Basez votre retour sur investissement exclusivement sur des moyennes de production soutenues. Regardez strictement les bons mètres nets produits par quart de travail. Prenons l’exemple d’une installation fonctionnant 24h/24 et 7j/7. Une simple augmentation de 5 % des déchets détruit des semaines de bénéfices projetés. Des dimensions d’évaluation réalistes protègent votre budget d’investissement.
Évaluez soigneusement la consommation d’énergie par kilogramme de fil produit. Les vitesses aérodynamiques élevées consomment beaucoup plus de puissance électrique (kW). Les arceaux en fibre de carbone aident à réduire cette traînée aérodynamique. Cependant, vous devez évaluer la consommation d’énergie par rapport à la production réelle. Des vitesses plus rapides coûtent parfois plus cher en électricité industrielle qu’elles ne font gagner du temps à l’opérateur. Calculez vos tarifs de services publics par rapport à l’augmentation de volume projetée.
La modélisation des coûts de maintenance nécessite une honnêteté brutale. Les vitesses de pointe détruisent les pièces consommables beaucoup plus rapidement. Les bandes d"arc, les roulements de précision et les poulies de guidage s"usent de façon exponentielle. Les roulements évalués pour 10 000 heures peuvent tomber en panne après 4 000 heures sous une contrainte maximale. Tenez compte de cette fréquence de remplacement accélérée dans votre budget opérationnel. Le fonctionnement à grande vitesse nécessite également des lubrifiants synthétiques haut de gamme coûteux. Ne négligez pas ces coûts récurrents.
Agissez directement avant de signer un bon de commande. Demandez une « preuve de concept » rigoureuse auprès de l’OEM. Demandez-leur des données de test basées sur vos spécifications exactes de fil. Envoyez-leur vos propres échantillons de cuivre à tordre. Exigez un test d’acceptation en usine (FAT) complet dans leurs installations. Mesurez vous-même le rendement et la qualité réels avant d’accepter la livraison.
Maximiser la vitesse de l’équipement équilibre la physique brute, les limites de l’équipement et les propriétés des matériaux. Cela implique bien plus que simplement tourner un cadran à 100 %. Opérer aveuglément à capacité maximale détruit la qualité du fil et ruine l"OEE. Vous devez traiter votre processus de torsion comme un système hautement intégré. Le contrôle de la tension, la synchronisation précise du cabestan et le dimensionnement correct de la machine jouent tous un rôle crucial.
Privilégiez les machines offrant un contrôle de tension très stable. Exigez des longueurs de pas précises fonctionnant confortablement à 80 % de sa capacité. Ne vous concentrez pas uniquement sur les spécifications marketing du RPM maximal. Une course constante et ininterrompue surpasse toujours les rafales irrégulières à grande vitesse. Un entretien adéquat et des attentes réalistes prolongent considérablement la durée de vie de l’équipement tout en protégeant votre rendement quotidien.
Consultez immédiatement les ingénieurs technico-commerciaux. Exécutez une simulation complète du débit avant d’acheter. Basez cette simulation critique sur vos calibres de fil spécifiques et les tailles de bobine demandées. Comparez les configurations de 630 mm avec des configurations plus grandes pour trouver votre solution idéale. Adoptez une approche basée sur les données pour garantir le succès de votre fabrication.
R : Un modèle 630 standard fonctionne généralement entre 1 500 et 2 000 tr/min. Comme il utilise une mécanique à double torsion, cela équivaut à 3 000 à 4 000 torsions par minute. Cette plage de vitesse s"adapte en toute sécurité aux alliages de cuivre nu, de cuivre étamé et d"aluminium utilisés dans les fils automobiles et de construction.
R : Des vitesses plus élevées augmentent de façon exponentielle la force centrifuge à l’intérieur de l’arc du flyer. Cette force tire agressivement le fil vers l’extérieur, provoquant de graves pics de tension. Le système de bobine réceptrice doit gérer activement et contrer cette force en utilisant un freinage dynamique ; sinon, les brins de cuivre s"étireront ou se casseront.
R : Oui. Un fonctionnement continu à proximité du régime maximum réduit considérablement la durée de vie des composants. La traînée aérodynamique extrême met l"accent sur les arcs en fibre de carbone. Les roulements de précision s"usent de manière exponentielle plus rapidement en raison de la chaleur et des vibrations intenses. Des programmes de maintenance préventive stricts deviennent absolument essentiels pour éviter les pannes mécaniques catastrophiques.
R : Les fluctuations de vitesse provoquent une traction asynchrone entre le cabestan et la proue du flyer. Ce décalage conduit à un pas très irrégulier (longueur de pose). Un pas inégal ruine la structure géométrique, provoquant des échecs lors de tests électriques stricts, tels que des chutes d"impédance ou une diaphonie importante dans les câbles de données.