
 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 29-10-2026 origine:Propulsé


L"approvisionnement en marteaux de remplacement ne se résume pas à un simple calcul de coût unitaire. Un échec prématuré entraîne des dépenses non mesurées. Cela provoque des temps d’arrêt imprévus et nécessite une main d’œuvre de maintenance exigeante. Vous avez besoin de composants fiables pour assurer le bon déroulement de la production. Les alliages standard Mn13, Mn18 ou Mn22 restent aujourd’hui des incontournables de l’industrie pour les opérations de concassage par impact. Cependant, les variations dans les pratiques de fonderie entraînent des différences considérables dans la durée de vie réelle. Vous ne pouvez pas simplement faire confiance aux étiquettes de matériaux génériques. Ils ne garantissent pas une disponibilité optimale des équipements. Ce guide fournit un cadre d’évaluation rigoureux et fondé sur des données probantes. Nous vous aiderons à contrôler efficacement les fournisseurs. Vous apprendrez également à vérifier les spécifications techniques de votre prochain lot. Nous vous montrons exactement comment évaluer l’intégrité des matériaux avant d’acheter. Vous découvrirez comment la composition chimique affecte les capacités d’écrouissage. Nous décrivons les étapes cruciales de contrôle de qualité pour éviter les casses catastrophiques.
Vérifiez le rapport exact manganèse/carbone (Mn/C), car des proportions incorrectes compromettent les capacités d"écrouissage de l"alliage.
Exigez la preuve d’un traitement thermique de trempe à l’eau approprié pour garantir que le moulage évite la fragilité interne.
Une spécification à haute teneur en manganèse n"est efficace que si la force d"impact de fonctionnement de votre concasseur est suffisante pour déclencher la couche superficielle d"écrouissage.
Donnez la priorité aux fournisseurs qui fournissent des rapports d"essais non destructifs (CND) transparents et des certifications métallurgiques par rapport à ceux qui se concurrencent uniquement sur le prix.
L'évaluation d'une pièce moulée en acier à haute teneur en manganèse nécessite une compréhension approfondie de ses propriétés physiques uniques. Vous devez regarder au-delà des qualités de matériaux standard pour garantir une durabilité à long terme.
L"acier à haute teneur en manganèse possède une caractéristique métallurgique fascinante. Il démarre relativement doucement au moment de l"installation. La dureté initiale mesure généralement environ 200 HB. Le matériau repose entièrement sur un impact sévère pour durcir sa surface. Des impacts violents et répétés poussent la dureté de la surface jusqu"à environ 500 HB. Cette augmentation spectaculaire crée une coque extérieure très résistante à l"usure. Pendant ce temps, le noyau interne conserve sa ductilité d’origine. Ce noyau ductile absorbe des charges de choc massives sans se fracturer.
Cependant, ce mécanisme crée un seuil opérationnel distinct. Si votre matériau d"alimentation manque de force d"impact élevée, le marteau ne durcit pas. Le métal de base mou s’use simplement rapidement sous l’effet de l’abrasion pure. Vous devez vérifier que votre application fournit suffisamment d"énergie cinétique. Sinon, vous subirez une usure étonnamment rapide.
La composition chimique dicte le potentiel structurel de l’alliage. Même des écarts mineurs entraînent de graves baisses de performances. Vous devez analyser attentivement deux facteurs chimiques principaux :
Rapport manganèse/carbone : Vous avez besoin d’un équilibre métallurgique exact. Les normes industrielles exigent généralement un ratio de 10 : 1. L'excès de carbone provoque une précipitation de carbure le long des joints de grains. Cela crée une grande fragilité au sein de la pièce. À l’inverse, trop peu de carbone réduit la limite d’élasticité globale. Cela compromet l’intégrité structurelle sous de lourdes charges.
Contrôle des oligo-éléments : Vous devez évaluer les limites du fournisseur en matière d'impuretés. Les niveaux de phosphore doivent rester strictement inférieurs à 0,07 %. La teneur en soufre doit rester inférieure à 0,05 %. Des niveaux élevés de ces impuretés entraînent un manque de chaleur. Ils provoquent de dangereuses microfissures lors du fonctionnement. Nous vous recommandons fortement de vérifier les certificats des usines pour ces oligo-éléments spécifiques.
Parfois, les alliages de manganèse standards ne suffisent pas dans des environnements spécifiques. Vous pouvez demander des alliages modifiés pour des travaux difficiles. Les fonderies ajoutent souvent du chrome ou du molybdène au mélange. Ces ajouts de microalliages augmentent la limite d"élasticité initiale. Ils offrent une meilleure résistance avant le début de la phase d"écrouissage. Utilisez-les dans des applications très abrasives et à impact modéré. Ils comblent le fossé entre les scénarios d’abrasion pure et d’impact violent.
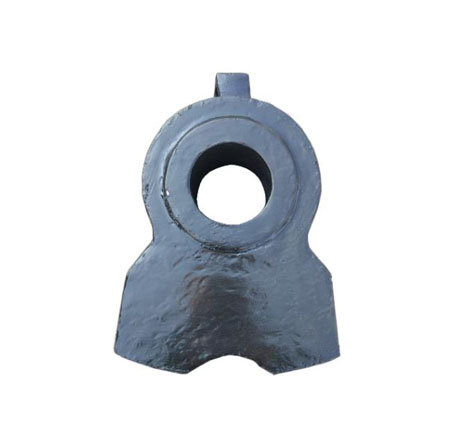
La chimie des matériaux ne représente que la moitié de l’équation de la qualité. L'exécution réelle de la fabrication détermine la durabilité finale. Un marteau broyeur à haute teneur en manganèse de première qualité subit un traitement thermique rigoureux.
La trempe à l’eau reste l’étape la plus critique de la production. Les fonderies chauffent la pièce moulée brute à des températures extrêmes. Ils maintiennent le métal entre 1050°C et 1100°C. Cela permet à tous les carbures de se dissoudre complètement dans la matrice austénitique. Ensuite, ils trempent rapidement la pièce dans l’eau froide. Cette chute soudaine de température gèle la structure austénitique en place. Il empêche le reformage des carbures fragiles.
Un mauvais contrôle de la température entraîne ici des casses imprévisibles. Si l"eau de trempe devient trop chaude, la vitesse de refroidissement diminue. Un refroidissement plus lent permet aux carbures de précipiter aux joints de grains. La pièce obtenue devient extrêmement fragile. Il subit souvent une défaillance catastrophique à l’intérieur du rotor.
Les fonderies utilisent généralement soit le moulage en sable, soit le moulage en mousse perdue. Chaque méthode affecte différemment le produit final. Le moulage au sable laisse souvent une texture de surface plus rugueuse. Cela nécessite davantage de meulage post-coulée pour obtenir des dimensions précises. Le moulage en mousse perdue donne une forme proche du filet. Il crée des finitions de surface supérieures. La précision dimensionnelle a un impact direct sur l’équilibrage. Une meilleure précision facilite l"équilibrage des composants une fois installés sur le rotor.
Vous devez rechercher activement les signes d’avertissement lors de la sélection de nouveaux fournisseurs. Méfiez-vous de ces signaux d’alarme critiques avant de passer une commande :
Fournisseurs qui refusent de fournir des registres détaillés de traitement thermique.
Les fonderies remplacent les méthodes de refroidissement accélérées par des méthodes de trempe complète à l"eau.
Fournisseurs qui ne disposent pas d’une surveillance interne de la température pendant la phase de trempe.
Installations qui ne parviennent pas à dissoudre complètement les carbures dans la matrice austénitique.
Les contrôles visuels ne garantissent pas la solidité interne. Vous devez mettre en œuvre des protocoles stricts d’inspection des marteaux concasseurs . Ces tests empêchent les pièces défectueuses de détruire votre équipement coûteux.
Exigez des méthodes CND spécifiques avant d’accepter toute expédition. Vous avez besoin d’une preuve scientifique de l’intégrité structurelle.
Tests par ultrasons (UT) : les opérateurs utilisent des ondes sonores à haute fréquence pour sonder l'intérieur. Les ondes ultrasoniques rebondissent sur les anomalies internes. Le technicien lit ces réflexions sur un écran spécialisé. UT détecte les vides internes cachés. Il détecte les cavités de retrait profondes et les fissures souterraines. Ces défauts cachés agissent comme des concentrateurs de stress. Ils provoquent la rupture des pièces sous un impact violent.
Particules magnétiques (MT) / Ressuage (PT) : Ces méthodes se concentrent sur l’extérieur. Ils identifient les micro-fissures en surface. MT utilise des champs magnétiques pour attirer les particules de fer dans les fissures de surface. Cela crée un contour très visible du défaut. PT utilise des colorants colorés pour mettre en évidence les minuscules anomalies de surface. Un fluide révélateur retire le colorant, mettant clairement en évidence le défaut. Un impact violent force ces microfissures à se propager profondément dans le noyau.
Méthode de test | Zone cible principale | Défauts détectés |
|---|---|---|
Tests par ultrasons (UT) | Structure interne | Vides, cavités de retrait, fissures profondes |
Particule magnétique (MT) | Surface et proche de la surface | Micro-fissures, larmes coulantes |
Ressuage (PT) | Surface uniquement | Porosité, fissuration superficielle |
Un marteau concasseur fiable et résistant à l’usure doit répondre à des exigences strictes en matière de poids. La dynamique du rotor repose sur un équilibre parfait. Les opérateurs exigent souvent des ensembles correspondant à quelques centaines de grammes près. Une variation de poids excessive provoque des vibrations dangereuses du rotor. Ce déséquilibre détruit rapidement les roulements principaux. Cela sollicite également l'ensemble du châssis du concasseur. Précisez toujours des tolérances de poids strictes dans vos contrats d’achat.
N’acceptez pas les tampons de matériaux génériques. Un simple « Mn18 » coulé sur le côté ne signifie pas grand-chose. Exigez une analyse certifiée de la composition chimique pour chaque lot. La fonderie doit utiliser un spectromètre d"émission optique. Ils doivent fournir un rapport imprimé indiquant les pourcentages élémentaires exacts. Ces données garantissent que vous recevez réellement la qualité d"alliage spécifiée.
Vous ne pouvez pas utiliser une approche universelle en matière d’approvisionnement. Votre environnement opérationnel spécifique dicte le matériau idéal. Vous devez aligner les pièces de votre concasseur minier sur les conditions réelles du site pour éviter une panne prématurée.
Établissez un cadre pour décider si le manganèse convient réellement à votre site. Une teneur élevée en manganèse nécessite une énergie cinétique massive pour durcir. Si vous écrasez de la silice très abrasive mais petite ou molle, le manganèse aura de mauvais résultats. La roche tendre ne parvient pas à déclencher la phase de durcissement. La silice abrasive arrache simplement le métal de base mou. Dans ces scénarios, des inserts à haute teneur en chrome ou en céramique pourraient donner de bien meilleurs rendements.
Les besoins en matériaux varient considérablement entre les étapes de concassage primaire et secondaire. Vous devez ajuster vos sélections d’alliages en conséquence.
Les impacteurs primaires traitent des matières premières massives et surdimensionnées. Ils subissent les chocs les plus violents. Ils ont besoin d"une endurance maximale pour survivre. Vous devez spécifier Mn18 ou Mn22 pour ces étapes primaires. Ces qualités supérieures manipulent de gros rochers sans se briser sous l"immense pression.
Les concasseurs secondaires traitent des matériaux plus petits et quelque peu traités. Les forces d"impact diminuent considérablement dans cette phase. Vous pouvez passer au Mn13 ou à une variante micro-alliée ici. La limite d"élasticité initiale plus élevée combat l"abrasion accrue présente dans les étapes secondaires.
Tenez compte des variables externes telles que la teneur en humidité et la consistance de la taille des aliments. Les matériaux humides et collants modifient la dynamique de l’écoulement à l’intérieur de la chambre. Le tramp fer présente le plus grand danger imprévisible. Des morceaux de métal non écrasables pénètrent occasionnellement dans la chambre de concassage. Une teneur élevée en manganèse reste le choix le plus sûr pour les environnements présentant des risques élevés de ferraille. Il possède une résistance aux chocs inégalée. Il se bosselera et se déformera plutôt que de se briser violemment lorsqu"il heurtera du métal voyou.
Les stratégies d’approvisionnement intelligentes vont bien au-delà du prix d’achat initial. Vous devez vous concentrer sur les performances opérationnelles à long terme et la fiabilité des fournisseurs. Le partenariat avec une fonderie fiable transforme votre calendrier de maintenance.
Cadrez votre décision d"achat autour du coût par tonne concassée. Ne vous concentrez pas sur la simple mesure du prix par pièce. Une pièce premium peut coûter 20 % de plus au départ. Cependant, il peut durer 40 % plus longtemps dans la machine. Cela génère des économies opérationnelles exponentielles au fil du temps. Cela réduit considérablement vos coûts de main-d’œuvre de maintenance. Cela élimine également plusieurs jours d’arrêt imprévus chaque année. Vous maximisez les marges bénéficiaires de votre installation en vous concentrant sur la longévité globale.
Une fonderie digne de confiance soutient ses produits en toute sécurité. Ils offrent des garanties explicites de remplacement contre la casse prématurée. Notez que cela couvre les défaillances structurelles et non l’usure normale. Si une pièce se casse de manière inattendue, le fournisseur doit intervenir immédiatement. Ils doivent effectuer une analyse post mortem des défaillances métallurgiques. Ils devraient demander le retour des pièces cassées pour évaluation. Ensuite, ils analysent la surface de fracture au microscope électronique. Ils déterminent exactement pourquoi la pièce a échoué. Ils utilisent ces données pour améliorer le prochain lot. Évitez les vendeurs qui blâment l’opérateur sans mener une enquête scientifique.
Nous recommandons fortement de mettre en œuvre une stratégie de tests pilotes pour les nouveaux fournisseurs. Commencez par créer un seul ensemble d’essais. Vous avez besoin d’une métrique de base pour commencer. Mesurez les performances de vos pièces actuelles sur trente jours. Comparez cette référence directement avec le nouvel ensemble d"essais à l"aide de tests A/B contrôlés. Suivez les tonnes exactes broyées pendant l’essai. Surveillez attentivement la consommation d"ampli du moteur du concasseur. Des pièces usées et inefficaces font travailler le moteur plus fort. Notez tout changement dans la taille du produit final. Mesurez physiquement les profils d’usure chaque semaine. Collectez des données concrètes avant de vous engager dans des contrats groupés. Cette approche prudente évite des pertes massives dues à des fournisseurs non testés.
L’approvisionnement en composants d’usure critiques nécessite une approche sceptique et axée avant tout sur les données. S"appuyer uniquement sur des étiquettes de matériaux de base comme « Mn13Cr2 » introduit des risques opérationnels massifs. Vous devez vérifier les procédures de traitement thermique et examiner attentivement les rapports CND. Vous devez également vous assurer que l’alliage correspond parfaitement à votre application spécifique.
Adoptez un cadre d’évaluation rigide pour tous les nouveaux fournisseurs de pièces moulées.
N’acceptez jamais d’expéditions sans certifications métallurgiques vérifiables.
Faites correspondre la qualité de votre alliage strictement aux forces d"impact présentes dans votre chambre.
Mettez à jour vos demandes de prix d’approvisionnement pour inclure les tolérances obligatoires d’équilibrage de poids.
Effectuez des tests pilotes contrôlés avant de signer des accords groupés à long terme.
Prenez le contrôle de votre processus d’approvisionnement dès aujourd’hui. Exigez une meilleure documentation et des tolérances plus strictes de la part de vos fonderies.
R : L"application n"a probablement pas la force d"impact importante requise pour déclencher la phase d"écrouissage austénitique. Sans charges de choc massives, la surface ne durcit pas. Le métal de base mou est alors rapidement arraché par abrasion. Vous pourriez avoir besoin d"un alliage différent comme du chrome élevé.
R : Demandez des rapports de spectromètre optique pour confirmer la composition chimique exacte. Effectuez des inspections visuelles approfondies à la recherche de porosité de surface ou de déchirures de coulée. Enfin, pesez chaque marteau individuellement pour vous assurer qu"ils respectent des tolérances strictes pour un équilibrage optimal du rotor.
R : Non. Bien que le Mn22 offre une ténacité exceptionnelle pour les impacts extrêmes et les tailles d"alimentation massives, il a une limite d"élasticité initiale inférieure. Il peut s"user beaucoup plus rapidement dans des environnements à impact modéré et à forte abrasion qu"un alliage Mn13 correctement traité thermiquement.